9 octobre 2026 · 5 min de lecture
Cet article sera publié le 9 octobre 2026. Revenez bientôt !
Résumé
- En environnement agroalimentaire, ce qui compte n'est pas seulement le choix de l'inox, mais la qualité de la finition du cordon de soudure : régularité, absence de porosité, degré de poli.
- Un recoin à angle vif ou une soudure irrégulière retiennent les résidus même après un nettoyage soigné — c'est souvent là que se joue la nettoyabilité réelle d'une pièce.
- Le niveau de finition (satiné, poli, poli miroir) se choisit selon le poste concerné — contact direct avec le produit ou structure périphérique n'ont pas les mêmes exigences.
Pourquoi la finition d'une soudure inox compte-t-elle autant que la matière ?
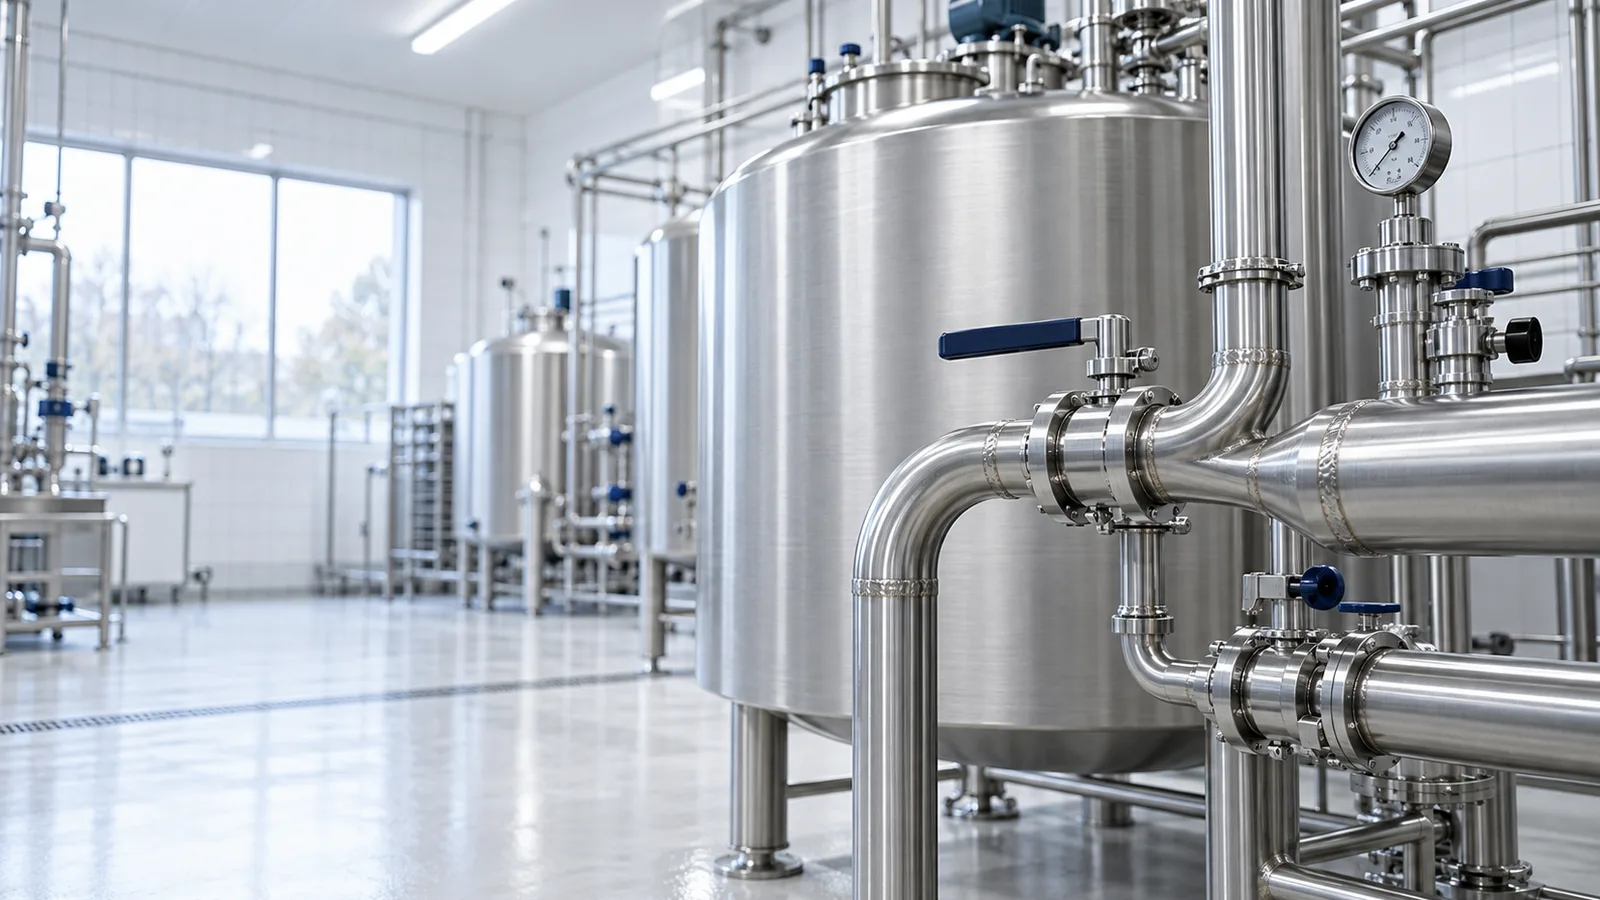
L'inox résiste bien à l'humidité et aux lavages répétés, mais cette résistance ne garantit pas à elle seule une bonne nettoyabilité. Un cordon de soudure irrégulier, une trace de porosité en surface ou un angle vif difficile d'accès retiennent les résidus même après un nettoyage rigoureux — exactement ce qu'on cherche à éviter en atelier de transformation alimentaire.
C'est la régularité du cordon et l'absence de recoin qui déterminent si une pièce s'essuie vraiment d'un geste ou si elle demande un nettoyage minutieux à chaque poste, plusieurs fois par jour. Une surface bien poncée après soudure, sans arête coupante ni creux, limite aussi les zones où l'humidité peut stagner entre deux nettoyages.
- Cordon régulier — pas de creux ni de surépaisseur où les résidus peuvent se loger.
- Absence de porosité — une surface soudée poreuse retient l'humidité en profondeur.
- Angles arrondis — les jonctions à angle vif sont plus difficiles à nettoyer qu'un raccord arrondi.
- Poli adapté — une surface satinée ou polie selon l'usage, jamais laissée brute de soudure sur une zone de contact.
Ce soin porté à la finition ne remplace pas les protocoles de nettoyage propres à chaque atelier : il en facilite l'application. Une pièce bien pensée dès la fabrication demande moins de temps et moins de produit pour être remise à niveau après chaque service.
« Une soudure inox se juge autant au toucher qu'à l'œil : c'est la surface qui doit rester nette, pas seulement le cordon. »
Découvrez nos réalisations
Des projets concrets, près de chez vous. Explorez nos travaux de ferronnerie :
Comment se définit le bon niveau de finition selon le poste ?
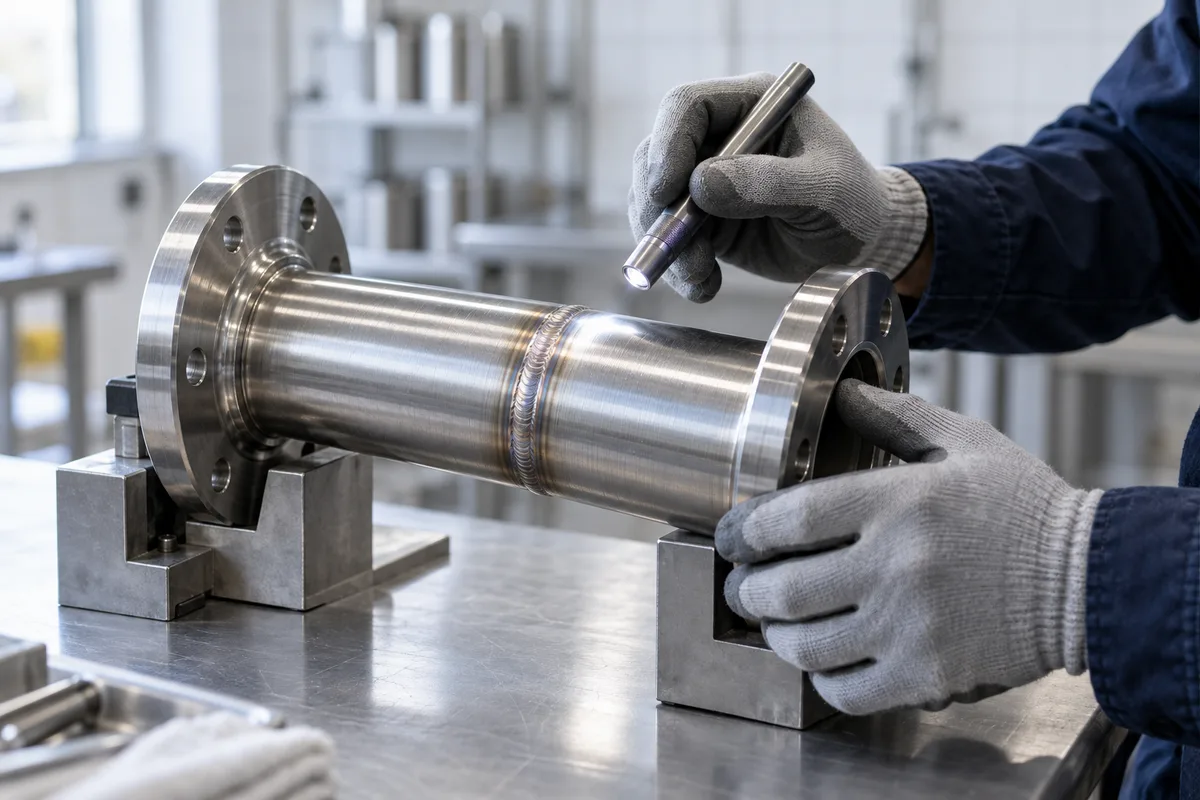
Toutes les pièces d'un atelier n'ont pas besoin du même niveau de finition : une zone de contact direct avec le produit ou très exposée aux projections demande en général un traitement plus poussé qu'une structure périphérique (support, cadre, garde-corps de passerelle). Le degré de poli — satiné, poli, poli miroir — se définit ensemble selon la fonction réelle de la pièce, pas de manière uniforme sur tout l'atelier.
Pour un plan de travail ou une pièce en contact direct avec la matière première, une finition très lisse limite l'accroche des résidus et facilite l'inspection visuelle rapide entre deux productions. Pour une structure porteuse ou un garde-corps en zone technique, un satiné classique suffit généralement, avec une attention portée surtout à l'absence de recoin dans les fixations.
Le poli miroir — voir notre page dédiée au poli miroir agroalimentaire — reste réservé aux pièces les plus exigeantes en matière d'hygiène visuelle et de facilité de nettoyage. Il demande un temps de finition supplémentaire, ce qui se reflète dans le devis, mais il évite ensuite le ré-usinage d'une surface qui se marquerait trop vite à l'usage.
La conception joue aussi un rôle : prévoir dès le plan des jonctions accessibles et éviter les recoins fermés facilite le nettoyage sur la durée, bien plus qu'un traitement de surface appliqué après coup sur une géométrie mal pensée. C'est pour cette raison qu'un échange en amont sur l'usage réel de la pièce change souvent la conception finale, avant même de parler de matière ou de finition. Dans la région de Gembloux, marquée par une forte présence d'activités agricoles et agro-industrielles, ce type d'exigence revient régulièrement — aussi bien pour une petite unité de transformation que pour un atelier de plus grande taille.
Si votre projet touche plutôt une structure extérieure comme un escalier ou un garde-corps, la logique de finition diffère ; voir notre article sur l'escalier extérieur en métal antidérapant pour les critères propres à ce type d'ouvrage.
Questions fréquentes
Pourquoi l'inox est-il privilégié en environnement agroalimentaire ?
L'inox résiste bien aux lavages fréquents, aux produits nettoyants et à l'humidité, sans relâcher de particules dans le temps comme peut le faire une surface peinte abîmée. Sa surface, une fois bien finie, reste lisse et facile à inspecter visuellement.
Qu'est-ce qui rend une soudure inox difficile à nettoyer ?
Un cordon irrégulier, une porosité de surface ou un recoin à angle vif retiennent les résidus même après un nettoyage soigné. Une finition polie et un cordon régulier, au contraire, s'essuient d'un geste et ne créent pas de zone d'accumulation.
Le poli miroir est-il toujours nécessaire ?
Non, cela dépend du poste concerné. Une zone de contact direct avec le produit ou très exposée aux projections demande souvent une finition plus poussée qu'une structure périphérique. Le niveau de finition se définit ensemble selon l'usage réel de la pièce.
Combien coûte une pièce inox pour un atelier agroalimentaire ?
Cela dépend des dimensions, du nombre de soudures et du niveau de finition demandé (satiné, poli, poli miroir). Un devis détaille chaque poste avant fabrication, tout montant s'entend TVA belge de 21 % comprise.
À lire aussi
On intervient aussi dans la région
Ferronnerie sur mesure à Gembloux, Ben-Ahin, Marchienne-au-Pont, Beuzet, Lonzée, Conneux, Namur, Gosselies, Sauvenière et Bothey — et sur toute la région de Gembloux.
Un projet de soudure inox pour l'agroalimentaire ?
Décrivez votre besoin — devis gratuit, TVA 21 % comprise, niveau de finition défini selon votre poste et vos contraintes d'hygiène.
Demandez votre devis